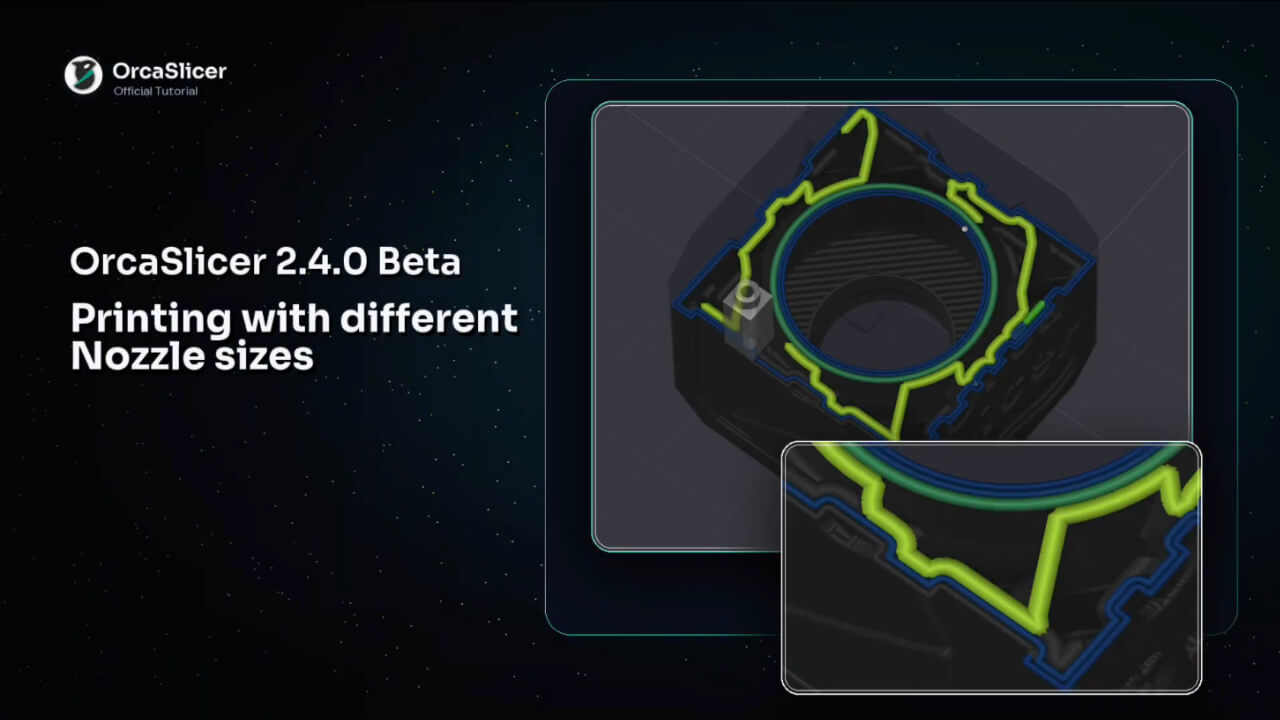
細い部分はきれいに、中身は速く丈夫に。マルチノズル機を活かす新しい設定ワークフロー
本記事は、OrcaSlicer の許可を得て、公式チュートリアル動画で紹介されている手順を画面キャプチャとあわせて解説するものです。Bambu Lab H2D/X2D での異径ノズルに対応した 2.5.0(現在アルファ版)ではなく 2.4.0 を使った解説ですが、異径ノズルを設定する際の参考になれば幸いです。
OrcaSlicer 2.4.0 では、マルチマテリアル機能と「部位ごとの割り当て」が強化されました。1 つのモデルの中で「外壁は細いノズル、インフィルは太いノズル」というように、部位ごとに使うノズルを分けられます。
細いノズルは表面の仕上がりや細部の再現に強く、太いノズルは一度に多くの樹脂を押し出せるため、内部を短時間でしっかり埋めるのに向いています。両方の長所を 1 回の印刷で取り入れられるのが、この機能の魅力です。
使用環境
- プリンター: Snapmaker U1(4 ヘッドのツールチェンジャー機)
- ノズル構成: エクストルーダー 1〜3 は 0.4mm、エクストルーダー 4 のみ 0.8mm
- フィラメント: 1 番・2 番が PETG、3 番・4 番が PLA
- プロセス: 0.08 Extra Fine(積層ピッチ 0.08mm、1 層目 0.2mm)
手順 1:エクストルーダーごとにノズル径を設定する
まず、どのヘッドにどの太さのノズルが付いているかをプリンター設定に登録します。プリンター設定を開き、太いノズルを付けたエクストルーダーのタブ(ここでは Extruder 4)を選んで、Nozzle diameter(ノズル径) を 0.8mm に変更します。
赤枠のタブに Extruder 1〜Extruder 4 が並んでいるのは、Snapmaker U1 が 4 ヘッド機だからです。
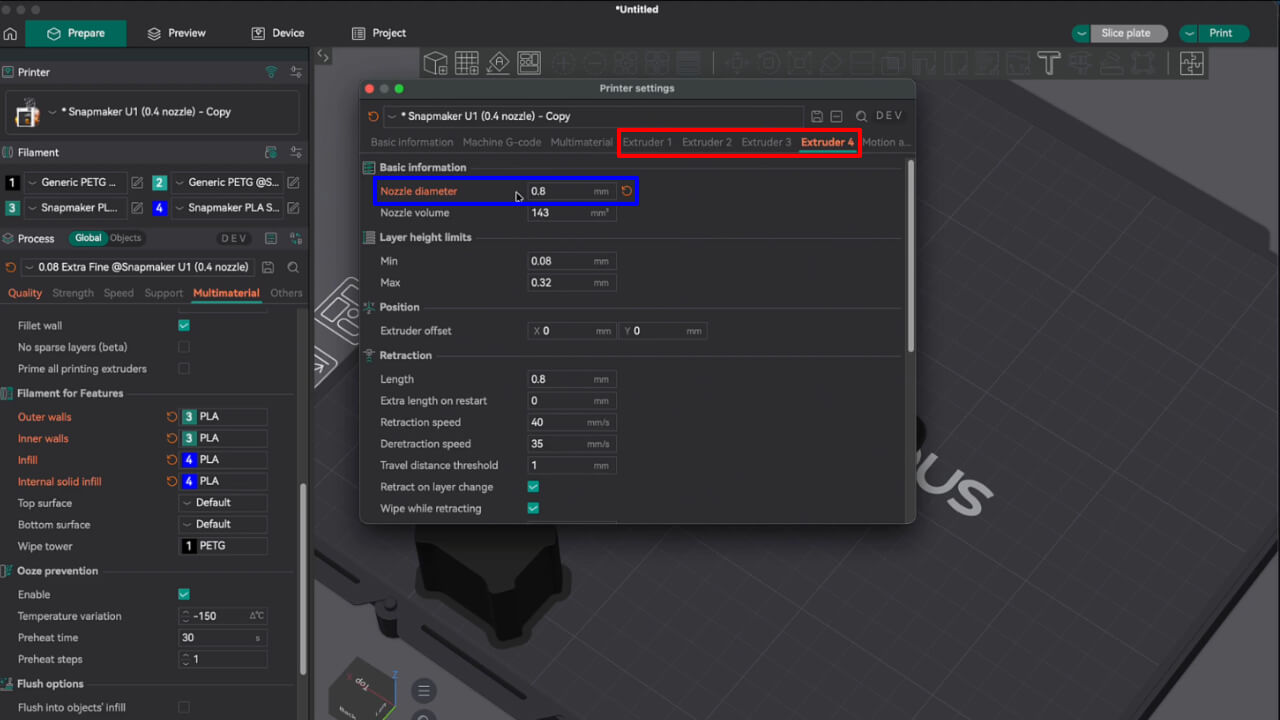
変更した項目はオレンジ色の文字になり、横にリセット用の矢印アイコンが表示されます(青枠)。どこを変えたかが一目で分かるので、設定を見直すときに便利です。
手順 2:部位ごとに使うフィラメント(ヘッド)を割り当てる
次に、どの部位をどのヘッドで印刷するかを決めます。左側のプロセス設定で Multimaterial タブ(赤枠)を開き、Filament for Features の項目(青枠)を設定します。
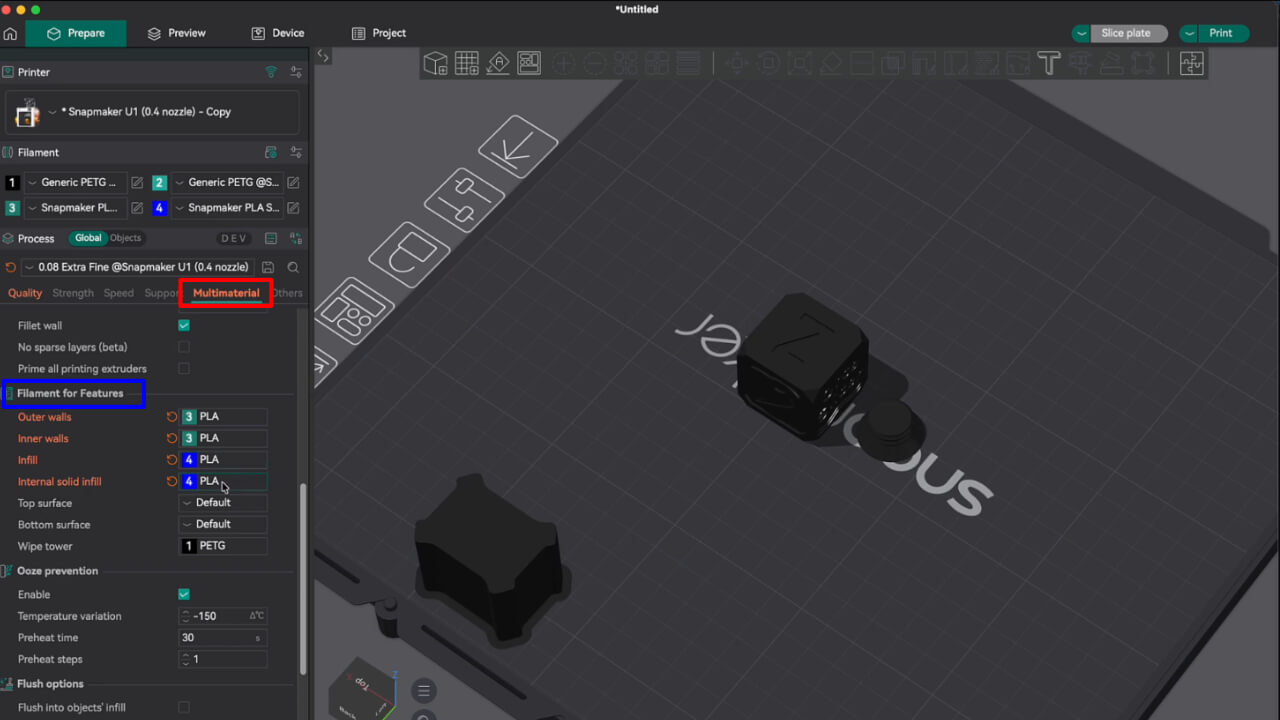
ここでは次のように割り当てています。
- Outer walls(外壁)・Inner walls(内壁): 3 番(0.4mm ノズルの PLA)
- Infill(インフィル)・Internal solid infill(内部ソリッドインフィル): 4 番(0.8mm ノズルの PLA)
- Top surface・Bottom surface: Default のまま
- Wipe tower: 1 番(PETG)
見た目に関わる壁は細いノズルで丁寧に、外から見えない内部は太いノズルで一気に埋める、という分担です。
手順 3:線幅を「%指定」にする
ここが最大のポイントです。Quality タブの Line width(線幅) を、mm ではなく % で指定します。
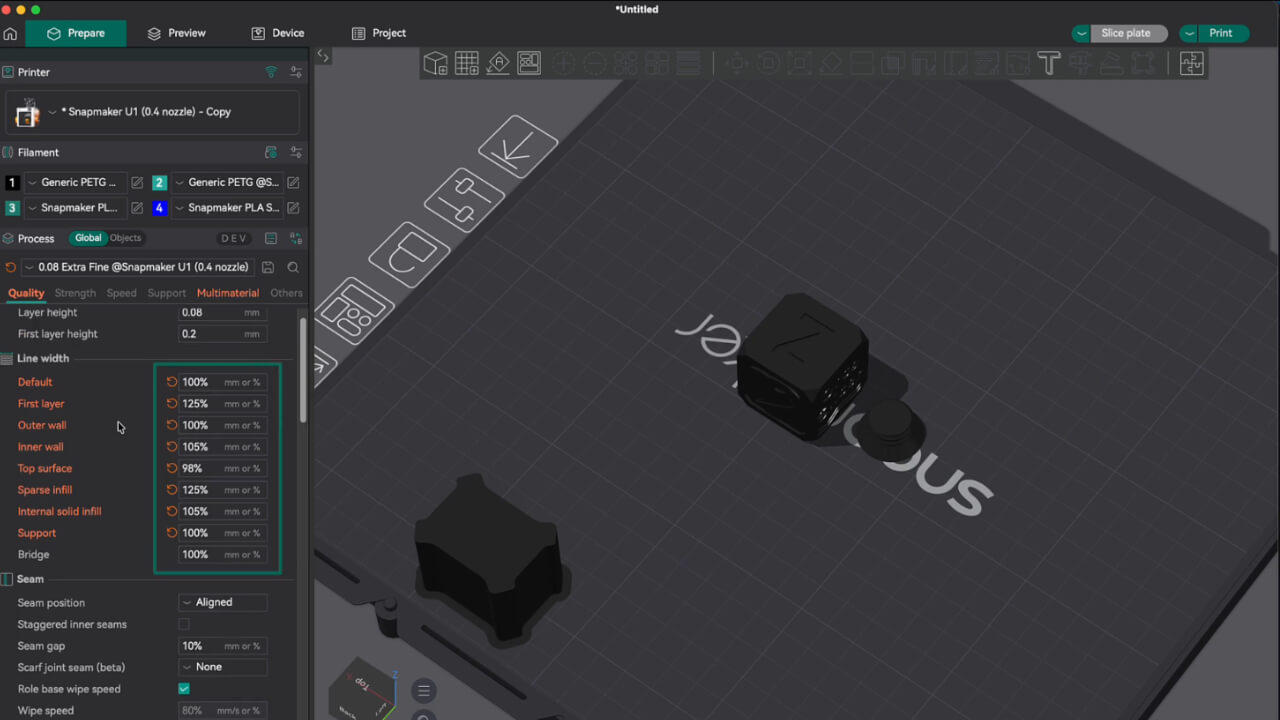
% で指定した線幅は、その部位に割り当てたヘッドのノズル径を基準に計算されます。mm で固定すると、太いノズルでも細い線しか引けなかったり、逆に細いノズルに無理な線幅を求めたりすることになります。ノズル径が混在する場合は % 指定が基本です。
線幅(mm)= ノズル径(mm)× 設定値(%)÷ 100
例で計算すると次のとおりです。
- 0.4mm ノズルで Sparse infill 125% なら、0.4 × 125 ÷ 100 = 0.5mm
- 0.8mm ノズルで Sparse infill 125% なら、0.8 × 125 ÷ 100 = 1.0mm
- 0.8mm ノズルで Internal solid infill 105% なら、0.8 × 10⁵ ÷ 100 = 0.84mm
※PrusaSlicer でも線幅を % で指定できますが、多くの項目は積層ピッチを基準に計算されます。同じ % でも OrcaSlicer とは線幅が変わるので注意してください。
設定値は次のとおりです。
| 項目 | 設定値 | 割り当てたノズルでの線幅の目安 |
|---|---|---|
| Default(基本) | 100% | – |
| First layer(1 層目) | 125% | – |
| Outer wall(外壁) | 100% | 0.4mm ノズル → 約 0.40mm |
| Inner wall(内壁) | 105% | 0.4mm ノズル → 約 0.42mm |
| Top surface(上面) | 98% | – |
| Sparse infill(インフィル) | 125% | 0.8mm ノズル → 約 1.00mm |
| Internal solid infill(内部ソリッドインフィル) | 105% | 0.8mm ノズル → 約 0.84mm |
| Support / Bridge | 100% | – |
手順 4:スライスしてプレビューで確認する
設定ができたら Slice plate でスライスし、Preview タブ(赤枠)に切り替えます。右上の表示モードを Line Width(青枠)にすると、線の太さが色分けされて表示されます。
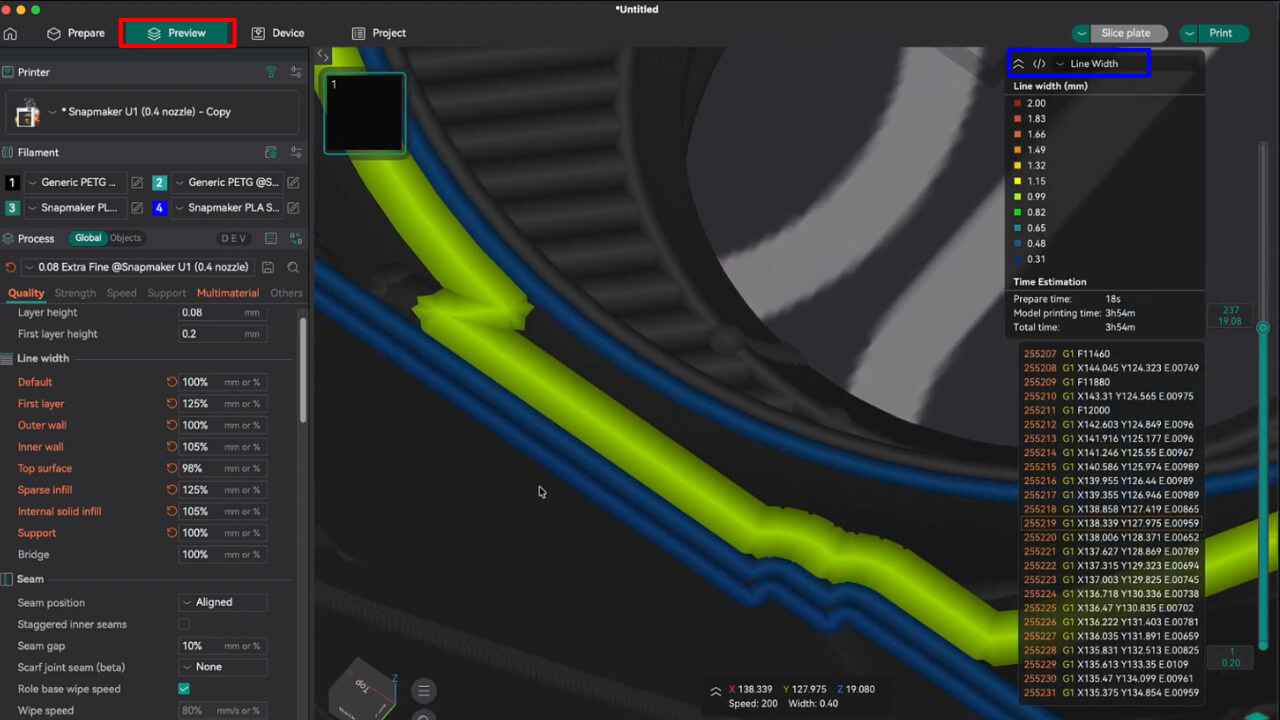
青く表示された細い線が 0.4mm ノズルで印刷する壁、黄緑の太い線が 0.8mm ノズルで印刷するインフィルです。画面下のステータス表示でも、壁の線幅が 0.40mm になっていることを確認できます。
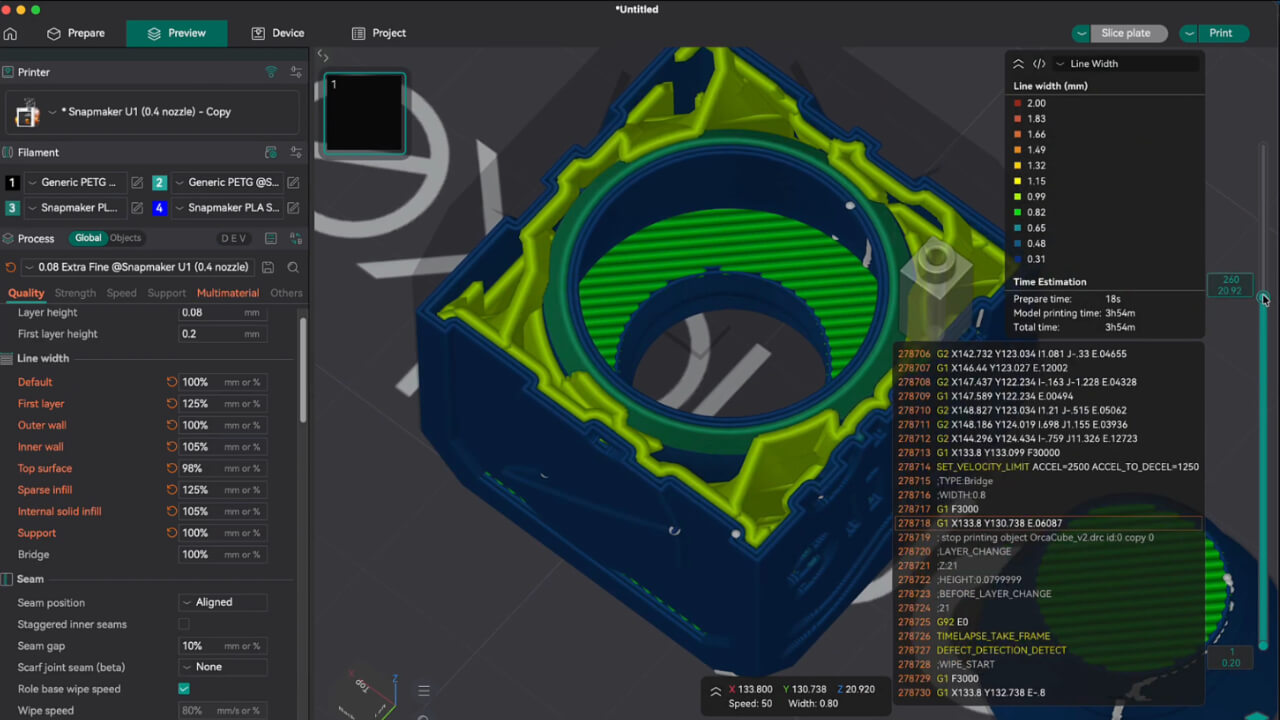
全体を見ると、外側を細い線が囲み、その内側を太い線が埋めている様子がよく分かります。狙いどおりに割り当てられているか、印刷前に必ずここで確認しましょう。
うまく設定するための 3 つのコツ
- 先に部位の割り当てを決める: どの部位をどのノズルで印刷するかを決めてから、線幅などの細かい設定に進みます。
- 線幅は % で指定する: ノズル径に合わせて線幅が自動で変わるので、太さの違うノズルを混ぜても破綻しにくくなります。
- 印刷前にプレビューを確認する: Line Width 表示で、意図した部位に意図した太さの線が使われているかをチェックします。
まとめ
OrcaSlicer 2.4.0 の部位ごとの割り当て機能を使えば、マルチノズル機で「仕上がり」と「速さ・強さ」を両立できます。設定は「ノズル径を登録 → 部位を割り当て → 線幅を % 指定 → プレビューで確認」の 4 ステップです。ツールチェンジャー機やマルチヘッド機をお持ちの方は、ぜひ試してみてください。
関連リンク
- 元の解説動画:https://www.youtube.com/watch?v=nxEkbSsylRw
- OrcaSlicer 公式サイト:https://www.orcaslicer.com
- GitHub(v2.4.0):https://github.com/OrcaSlicer/OrcaSlicer/releases/tag/v2.4.0
- リリースノート:https://www.orcaslicer.com/wiki/releases/release_2_4_0.html
- 最新安定版(2.4.2):https://github.com/OrcaSlicer/OrcaSlicer/releases/tag/v2.4.2