9ヘッドで異種材料に対応し、2.85mm径でTPUも扱いやすくなった。しかし機械が提供するのは機能だけだ。それをどう使うかを考えるのは、ユーザーに委ねられている。
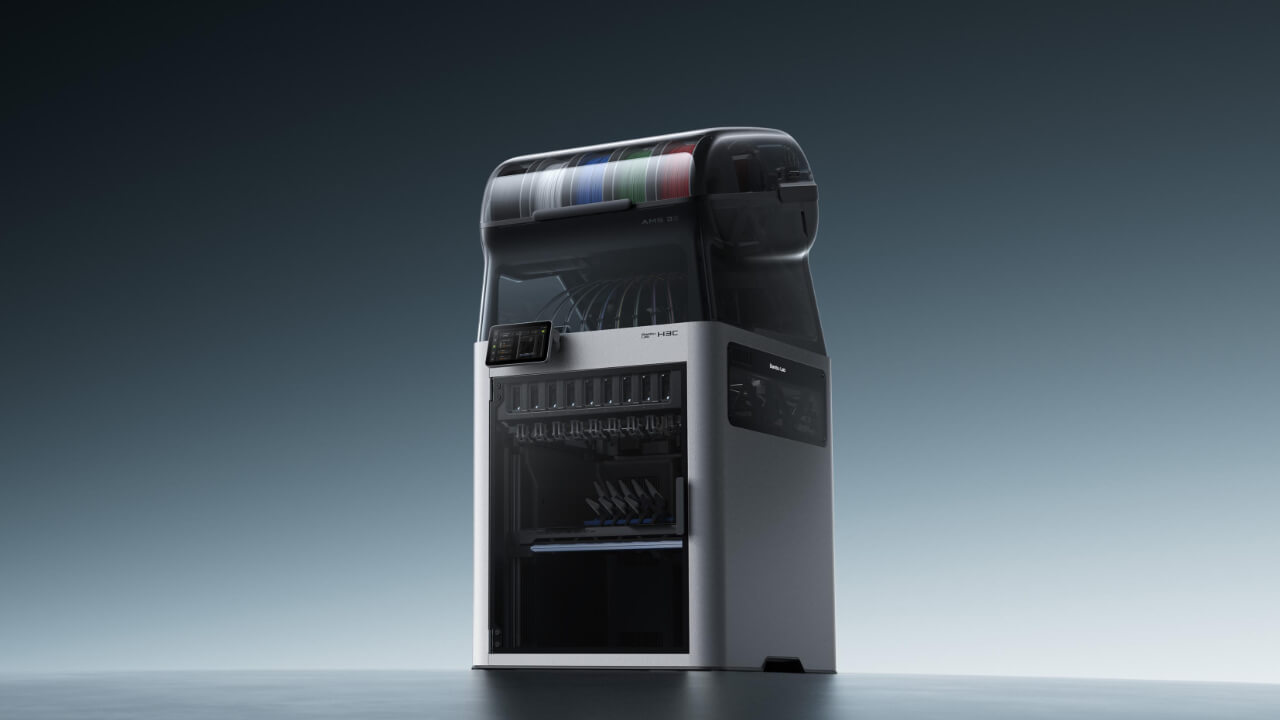
Bambu Labは2026年11月3日、9本のツールヘッド(Bambu Labの呼称はPrintTool)を備えたツールチェンジャー式3Dプリンター「H3C」を発売した。素材の切り替えは最短6秒で、ショア硬度75Aの非常に柔らかいTPUも扱える。9種類の材料を1回の造形に入れることが、デスクトップ機で現実的な選択肢になった。ただし、異種材料を1つの造形に入れられることと、それらが部品として使えることは同じではない。後者を決めるのは機械ではなく、素材の組み合わせと界面の設計である。
Bambu Lab、9ヘッドのツールチェンジャー「H3C」を発売
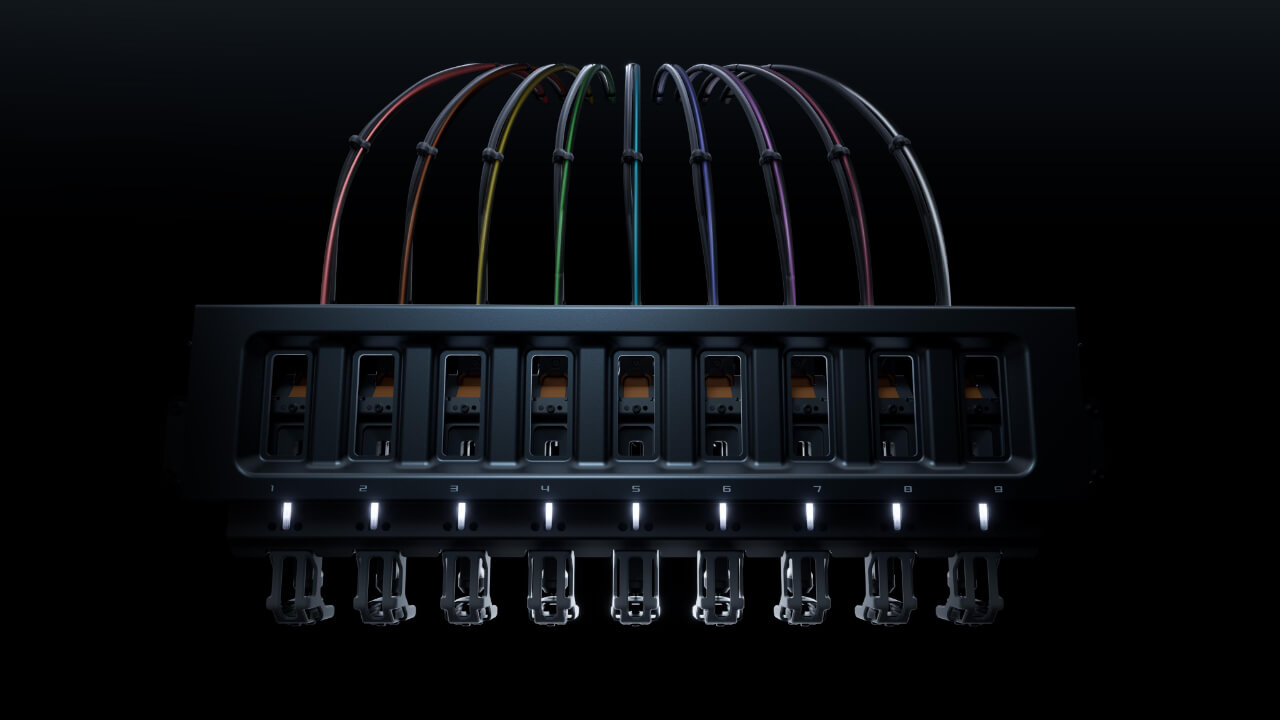
H3Cは、9本のツールヘッドと、9スプールを収める材料供給ユニット「AMS 3H」を一体にした構成で販売される。この構成のH3C AMS Comboの価格は2,499米ドル(税別・送料込み、約39.7万円)。各ツールヘッドは専用のフィラメント経路とヒーターを持ち、材料を装填・予熱したまま待機する。
6秒の切り替えと2.85mm径のTPU:H3Cが取り除いた障壁
ノズル1本を複数の材料で共有する従来の多色機では、切り替えのたびにフィラメントを引き戻し、ノズル内に残った前の材料を押し出す必要があった。H3Cでは材料ごとにツールヘッドが分かれているため、この引き戻しが要らない。さらに「Active Pre-Heat」が次のツールヘッドの交換を先読みし、現在のツールヘッドが造形している間に次のノズルを温めておく。ツールヘッドの交換そのものは3.4秒、材料の切り替えは最短6秒で、1回あたりのパージ量は0.038gとされる。6秒とパージ量はいずれもBambu Labの社内試験による最適条件での値で、6秒はPLA Basicとフィラメント節約パージモードでの結果である。
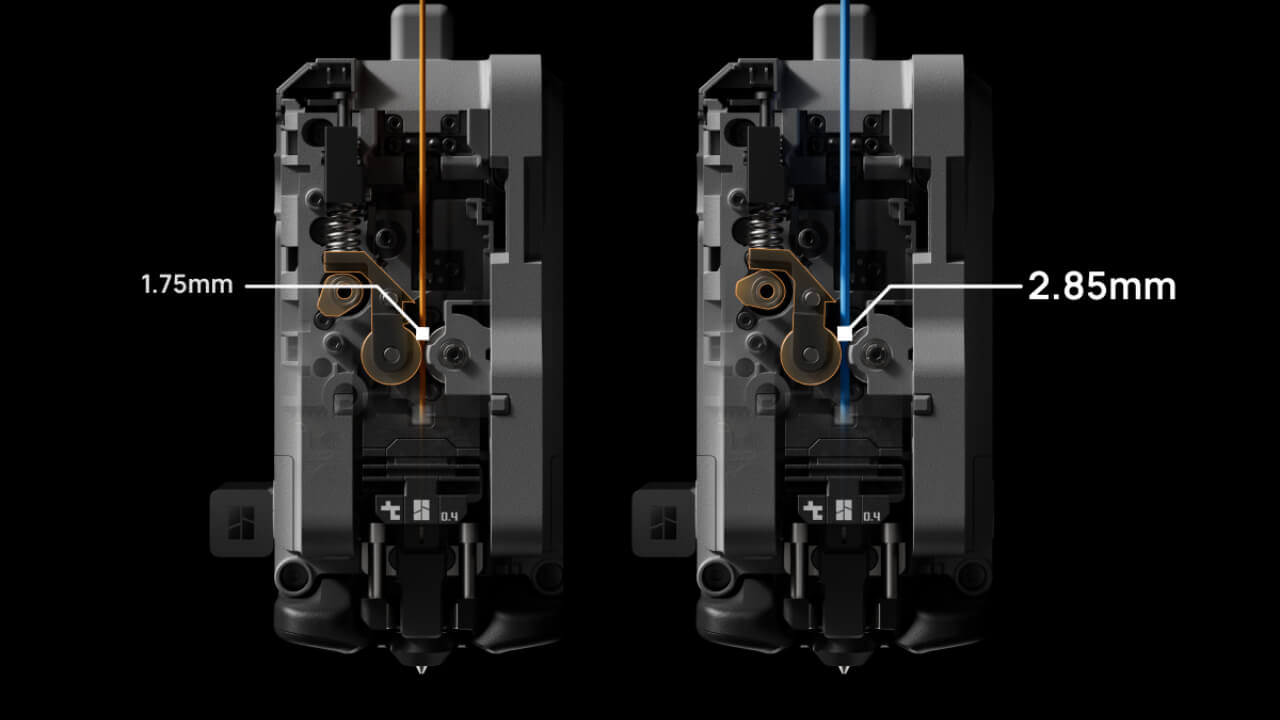
柔らかいTPUへの対応では、押出機「FlexFeed」が1.75mmと2.85mmの両方のフィラメントを扱う。同社の説明によれば、柔らかいフィラメントは押し込まれると、ノズルに届く前に途中でたわみ、折れ曲がりやすい。太い2.85mm径のフィラメントはコシがあるため押し込んでも曲がりにくく、吐出量も上げられる。これにより、75AのTPUを従来型のプリンターの最大3倍の流量で造形できるという。
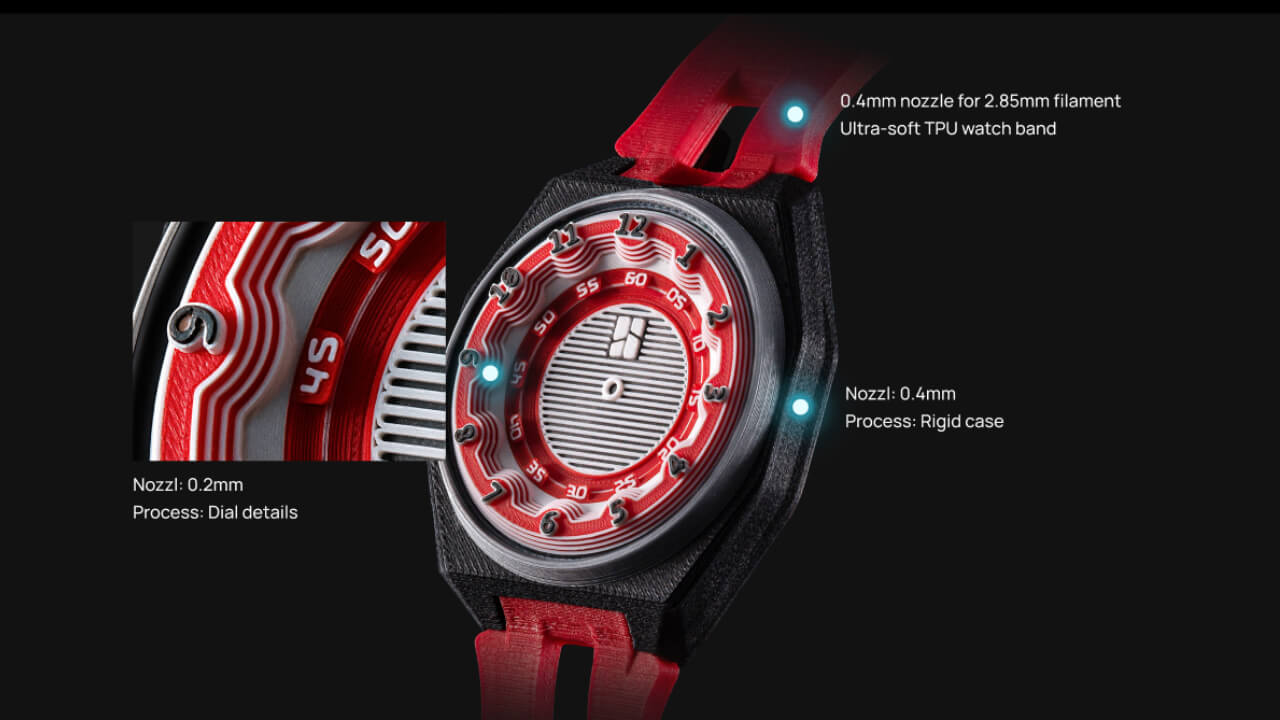
ノズルは硬化鋼製で、0.2mmから0.8mmまでの径を1回の造形の中で混在させられる。同社の例では、時計の文字盤の細部を0.2mmのノズル、ケースを0.4mmのノズル、柔らかいバンドを2.85mm径のTPU用の0.4mmノズルで造形し、一体の部品として仕上げている。
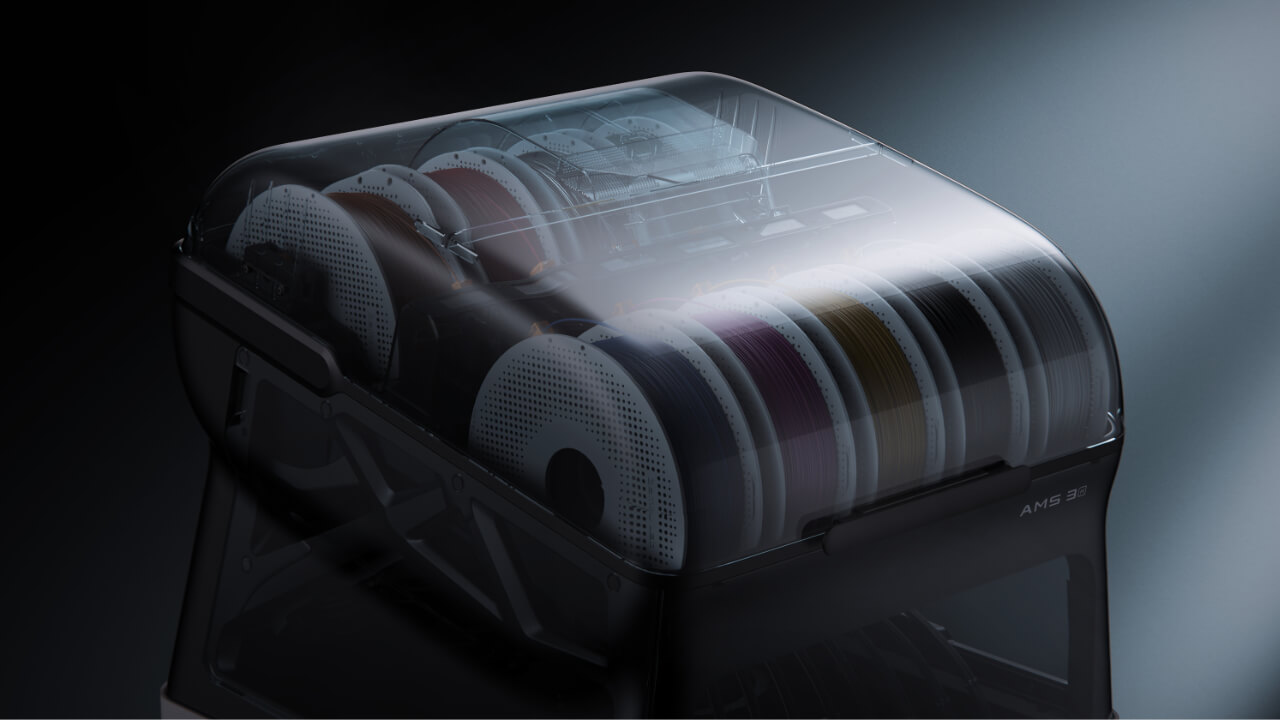
AMS 3Hは密閉構造で9スプールを収め、そのうち2スロットが最高85°Cの乾燥機を兼ねる。乾燥は造形中にも行える。
Bambu Labから試験機の提供を受けたテスターは、PLA、PETG、TPU(75Aを含む)、ABS、ASA、PA-GFを問題なく造形できたと報告している。一方で、部品の外壁を部分ごとに異なるノズル径で造形するには、事前の計画と経験が必要だと指摘している。また、AMS 3Hにはフィラメントを巻き戻すローラーがないため、取り出しの手順が増えるという。
素材同士の接着は、機械では解決できない
Bambu Labの公式Wikiによれば、TPUとPLAはそれぞれ問題なく造形できても、互いの接着は強くない。軽い力で継ぎ目から剥離することもあるという。Wikiは接着しやすい組み合わせとしてTPUとPETGを挙げ、TPUと一般的なPLAの組み合わせは避けるよう勧めている。それでも同社のTPU 90Aは、Beam Interlocking(境界をまたぐ小さな梁で2つの材料を物理的に固定する、スライサーの機能)を使うことを前提に、PLAとPETGに限って組み合わせを認めている。より柔らかいTPU 85Aでは、本格的な多素材造形そのものが対象外だ。メーカー自身が、「同じ造形に入れられる」組み合わせと「つながる」組み合わせを区別しているということだ。
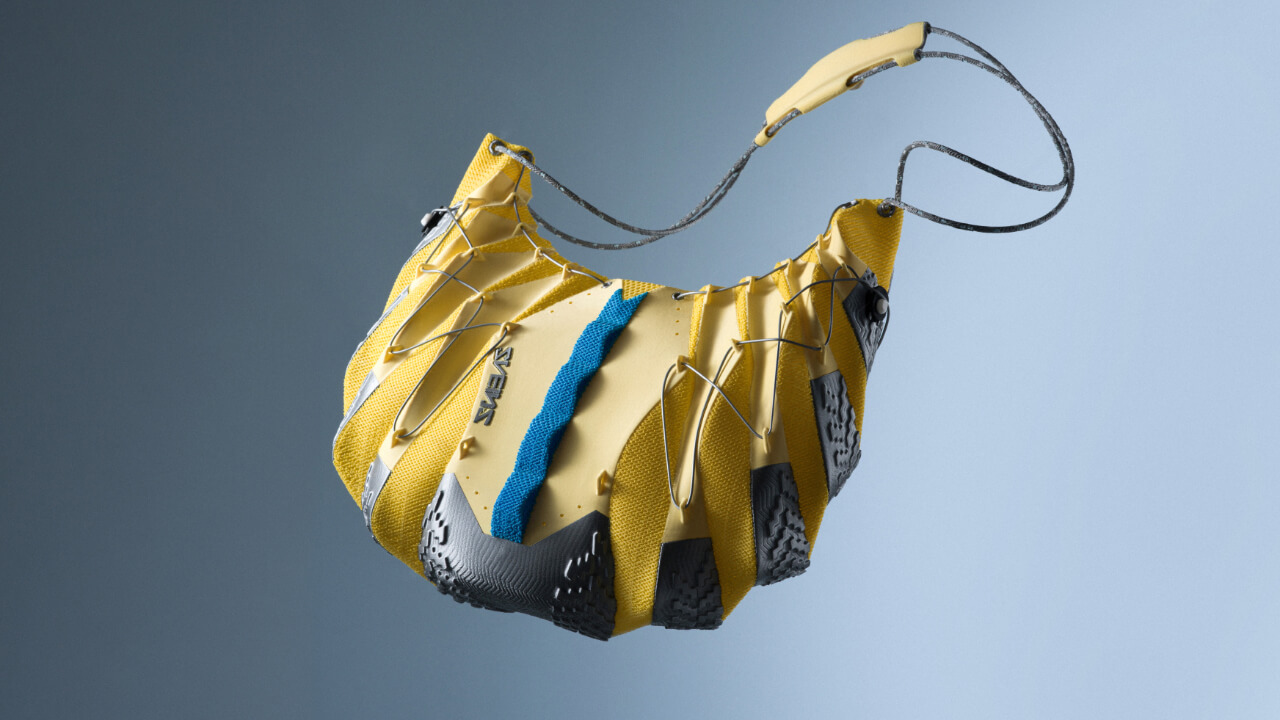
H3Cによって、異種材料を組み合わせた3Dプリントシューズも作りやすくなった。ユーザーにとってのメリットは大きく見える。しかし、その界面の接着はどの程度実用に耐えるのか。PLAとTPUを重ね継手で試験した2025年の研究では、界面の接着強度は0.20〜0.36 MPaで、ばらつきも大きかった。ただし研究者は、界面の強さを正確に測ること自体が難しいとも述べている。AMIAが確認した範囲では、メーカーは素材の組み合わせごとの界面強度を公開していない。
異種材料を使うためには
異種材料を部品として成り立たせるには、ユーザーにはこれまで以上に、材料の知識、設計のノウハウ、造形のテクニックが求められる。
1. 材料の知識
素材は色ではなく相性で選ぶ。スロットに装填できることは、接着することを意味しない。PLA、PETG、PC、ナイロン、PVA、PP、PEの7種類の材料を組み合わせて比べた研究では、界面の接着強度が最も高かったのはPLAとPETG、PLAとPC、PETGとPCだった。一方で、PLAとPETGは剥がしやすいサポート材の組み合わせとしても使われている。接着の結果は、材料の組み合わせだけでなく、造形条件や試験方法によっても大きく変わる。どの材料を組み合わせるかは、外観ではなく、接着データとメーカーの対応表をもとに決める必要がある。
物性の差を知る。PLAは硬く、ほとんど伸びない。TPUは柔らかく、元の長さの数倍まで伸びる。硬さが桁違いに異なる材料を一体にすると、変形は柔らかい側に集中し、その境目に応力が集まると考えられる。
吸湿を管理する。Bambu LabはTPU 85A/90Aについて使用前の乾燥を求めているが、AMS 3Hで乾燥できるのは2スロットだけだ。吸湿しやすい材料を複数使う場合は、どの材料に乾燥スロットを割り当てるかを、あらかじめ計画しておく必要がある。
2. 設計のノウハウ
界面を平面にしない。平らな面どうしを突き合わせただけの界面は、材料の化学的な親和性だけに頼ることになる。PLA(Tough PLA)とTPUの界面形状を比べた研究では、平らな突き合わせの引張強度は3.19 MPaで、U字、T字、蟻継ぎ、包み込み、機械的な噛み合わせ、重ね合わせの6種類の形状はいずれもこれを上回った。Bambu StudioのBeam Interlockingも、この考え方に基づく機能だ。梁の幅は既定で0.8mmで、0.2mmまで細くすると接着は非常に弱くなり、柔らかいTPUの膜が外れることもあると同社は説明している。
荷重の向きと界面の向きをそろえる。積層方向(Z方向)の接着は、層内の結合より弱い。PLAとTPUのように相性の悪い組み合わせでは、その差はさらに大きくなる。Bambu Labのフォーラムでは、Beam Interlockingで大きく改善するのは層内のせん断で、Z方向の引きはがしや衝撃への効果は限定的だという意見も出ている。界面が積層方向に引きはがされる配置を避け、荷重がせん断として界面にかかるように造形の向きを決めることが基本になる。
応力が集まる場所に界面を置かない。硬さの差によって境目に応力が集まることを前提に、界面は荷重がかかりやすい位置から外し、柔らかい部分には十分な厚みを持たせる。
嵌合構造を入れる場所を確保する。Beam Interlockingを使うには、梁を形成できる内部空間と、十分な壁の厚みが必要だとWikiは注意している。梁を外壁から離せば外観は良くなるが、端部の強度は下がる。嵌合を深くすると、材料の切り替え回数が増える場合もある。外観、強度、造形時間のどれを優先するかを、設計の段階で決めておく必要がある。
3. 造形のテクニック
造形条件で界面の質を整える。先に挙げた2025年の研究では、積層ピッチを下げると空隙が減って結果のばらつきが小さくなり、界面に温度勾配をつけると安定性が上がった。ただし、温度勾配で最大強度がはっきり上がったわけではない。
試し造形で界面を壊してみる。Bambu LabのWikiは、本番の前に試し造形をするよう勧めている。部品として使うなら、実際の形状と荷重条件で界面を壊してみることが欠かせない。
AM Insight Asia の視点
なんとなく作れてしまう怖さ。
3Dプリンターは高機能化が進み、新しい機種が出るたびにできることが増えている。H3Cも、9種類の材料を切り替え、柔らかいTPUまで造形できる。しかし、使う人の知識は追いついていない可能性がある。どの材料同士が接着するのか、界面にどう荷重がかかるのかといった知識は、機械の進化と同じ速さでは広がっていない。
AMIAはかねてから、AMの教育そのものが遅れていると指摘してきた。異種材料の一体造形は、その遅れが表に出やすい領域だ。造形は機械がうまくこなすので、見た目には完成品ができてしまう。その手軽さが、結果的に問題を起こす可能性を秘めている。界面の弱さが現れるのは、製品や治具として繰り返し使われ、荷重がかかったときだ。
3Dプリンターの進化に、人が追いついていない。それが現状だ。この差を埋めるのは、プリンターメーカー、材料メーカー、教育機関、そして使う企業の誰なのか。メーカーのWikiや対応表を読むだけでは足りない段階に来ている。解像度の低い情報しか出さないメディアの問題もある。AMIAは引き続き、一歩踏み込んだ解像度の高い情報発信を心がけていく。
対象企業について
Bambu Lab(拓竹)は、デスクトップ3Dプリンターを中心とする中国の民生テクノロジー企業。ブランドの登録者はShenzhen Tuozhu Technology Co., Ltd.(深圳拓竹科技有限公司)で、中国の深圳と上海、米国テキサス州オースティンに拠点を置く。3Dプリンター本体に加え、フィラメントやスライサー「Bambu Studio」などを自社で展開している。
Source(出典)
- Bambu Lab H3C (via Bambu Lab, 2026年11月)
- I was a tester for the Bambu Lab H3C (via Shapr3D Community, 2026年11月3日)
- TPU 85A / 90A with PLA or PETG (via Bambu Lab Community Forum)
- Interfacial adhesion between dissimilar thermoplastics fabricated via material extrusion-based multi-material additive manufacturing (via Materials & Design, 2025年)
- Investigation on the mechanical performance of mono-material vs multi-material interface geometries using fused filament fabrication (via Rapid Prototyping Journal)
- On the interlaminar bonding adhesion of the PLA-TPU printed multimaterial (via The International Journal of Advanced Manufacturing Technology, 2025年)